
تشخیص خرابی رینگ داخلی یاتاقان کلینکر کراشر و جلوگیری از تکرار آن با تحلیل ارتعاشات و RCA
معرفی
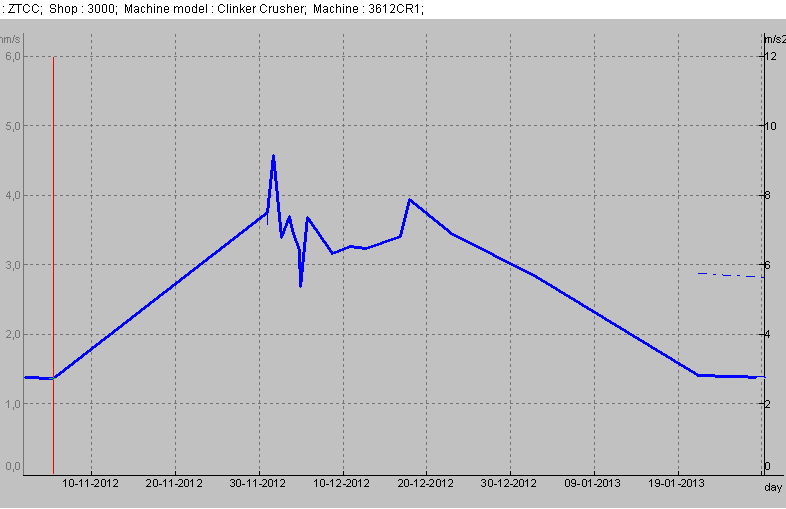
روند افزایشی شاخصهای وضعیت یاتاقان، Crest Factor و دما، نخستین نشانههای بروز خرابی در یاتاقان سمت آزاد یک کلینکر کراشر را آشکار کرد. تحلیل شکل موج، طیف فرکانسی و Envelope آسیب رینگ داخلی را تأیید کرد و بررسی فنی پس از دمونتاژ، علتهای ریشهای خرابی را مشخص ساخت.
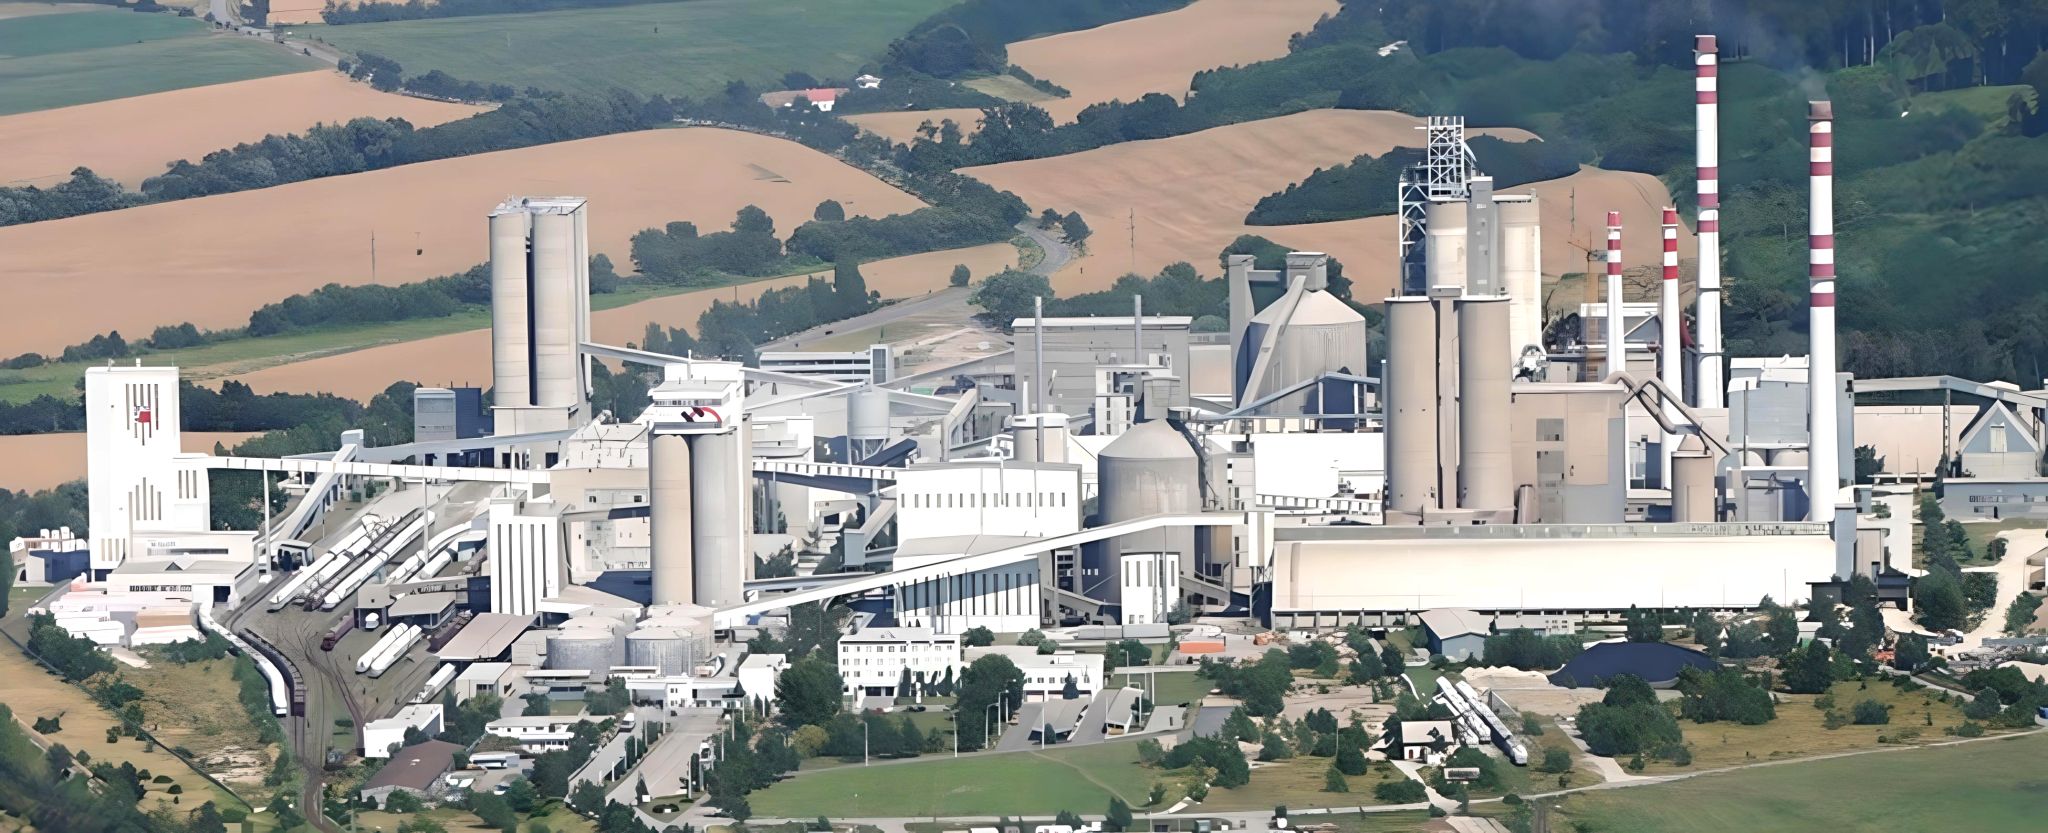
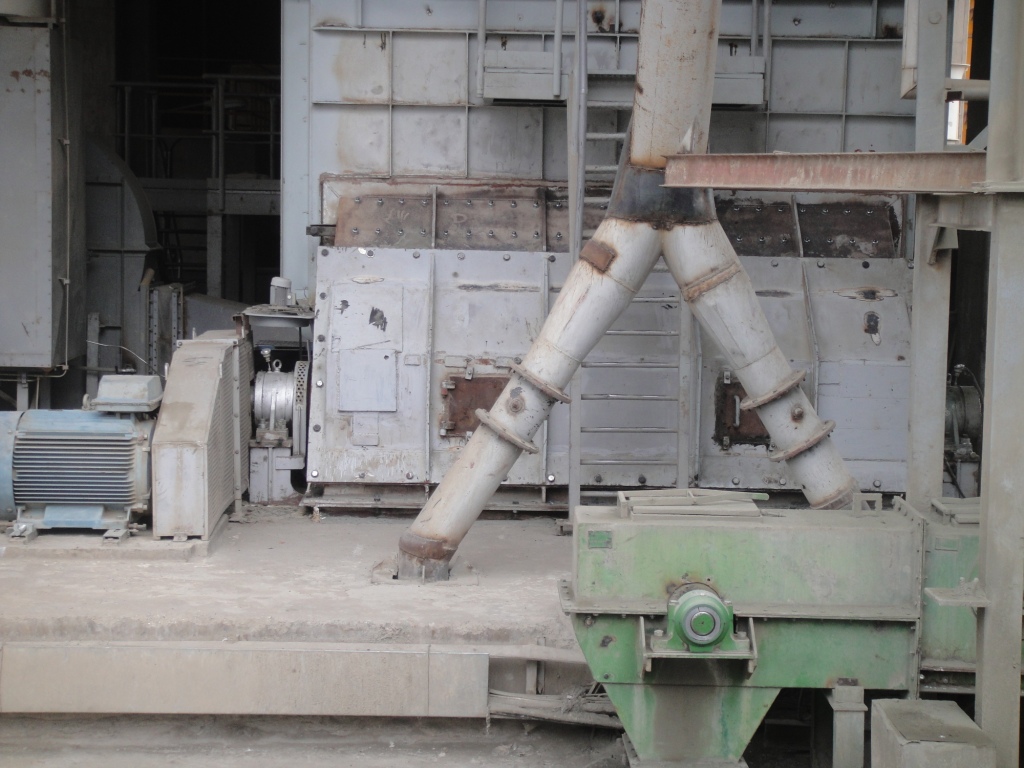
کلینکر کراشر یکی از تجهیزات کلیدی بخش پخت در کارخانههای سیمان است. کلینکر پس از خروج از کوره و طی فرایند خنککاری، وارد این تجهیز میشود تا پیش از انتقال به سیلوهای ذخیره به ابعاد کوچکتری خرد شود.
فعالیت تجهیزات بخش پخت بهصورت پیوسته انجام میشود؛ بنابراین توقف کلینکر کراشر میتواند به توقف کوره، کاهش ظرفیت تولید و ایجاد آسیبهای ثانویه ناشی از شرایط دمایی منجر شود. به همین دلیل، شناسایی بهموقع نشانههای خرابی در یاتاقانهای این تجهیز اهمیت زیادی دارد.
در برنامه پایش وضعیت این تجهیز، دادههای ارتعاشی و دمای یاتاقانها بهصورت دورهای اندازهگیری و روند تغییرات آنها بررسی میشد.
مشخصات تجهیز
صنعت: سیمان
تجهیز: کلینکر کراشر
یاتاقان: 24044C3W33/CAK30
سرعت دوران شفت: 363 RPM
نوع خرابی: خوردگی سطحی و ترک رینگ داخلی یاتاقان
روشهای پایش: تحلیل ارتعاشات، پایش دما و تحلیل ریشهای خرابی
نتیجه: شناسایی خرابی، تعویض برنامهریزیشده یاتاقان و ارائه اقدامات پیشگیرانه
چالش
در جریان پایش دورهای، روند افزایشی در سه شاخص مرتبط با یاتاقان سمت آزاد کلینکر کراشر مشاهده شد:
- شاخص وضعیت یاتاقان یا Bearing Condition
- شاخص قله یا Crest Factor
- دمای یاتاقان
افزایش همزمان این شاخصها نشان میداد که وضعیت یاتاقان از شرایط عادی فاصله گرفته است. در زمان شناسایی این تغییرات، یاتاقان حدود ۲۸ هزار ساعت کار کرده بود.
مقدار کلی سرعت ارتعاش بهتنهایی نمیتوانست نوع و محل دقیق خرابی را مشخص کند. برای تصمیمگیری درباره ادامه کار تجهیز و زمان مناسب تعمیرات، لازم بود رفتار ارتعاشی یاتاقان با روشهای دقیقتری بررسی شود.
راهکار
پس از تشخیص اولیه شرایط غیرعادی، فاصله زمانی بین اندازهگیریها کاهش یافت و یاتاقان تحت پایش ویژه قرار گرفت. تحلیل فنی بر سیگنال زمانی، طیف فرکانسی، طیف Envelope، شاخص Bearing Condition، شاخص Crest Factor و روند تغییرات دما متمرکز شد.
با توجه به مشخصات یاتاقان و سرعت دوران شفت، فرکانسهای خرابی اجزای یاتاقان محاسبه شدند:
- فرکانس گردش قفسه: 2.71 Hz
- فرکانس گردش غلتک: 28 Hz
- فرکانس خرابی رینگ بیرونی: 67.7 Hz
- فرکانس خرابی رینگ داخلی یا BPFI: 83.5 Hz
بررسی سیگنال زمانی
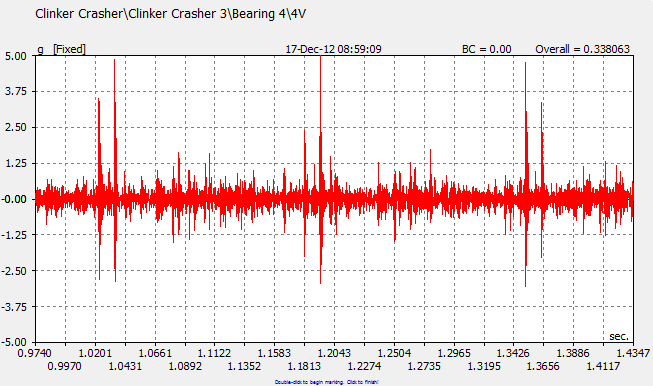
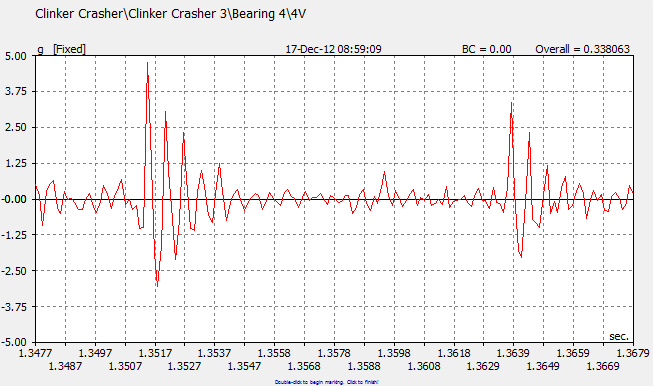
در سیگنال زمانی ارتعاشات، پالسهای متوالی با دامنههای متفاوت مشاهده شدند. تغییر دامنه پالسها با ورود و خروج محل آسیبدیده رینگ داخلی به ناحیه تحت بار ارتباط داشت.
هنگامی که بخش آسیبدیده رینگ در ناحیه تحت بار قرار میگرفت، دامنه ضربه افزایش پیدا میکرد. با خروج آن از این ناحیه، شدت پالس کاهش مییافت. این الگوی تناوبی یکی از نشانههای مهم خرابی رینگ داخلی یاتاقان بود.
بررسی طیف فرکانسی و Envelope
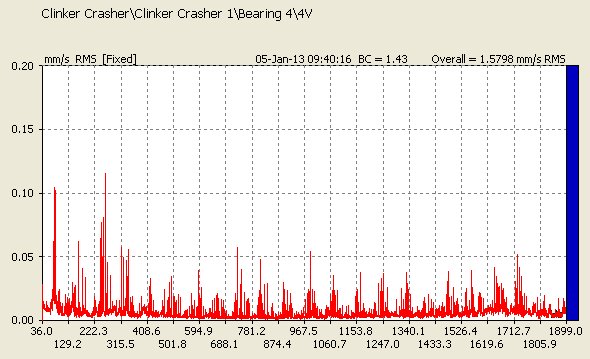
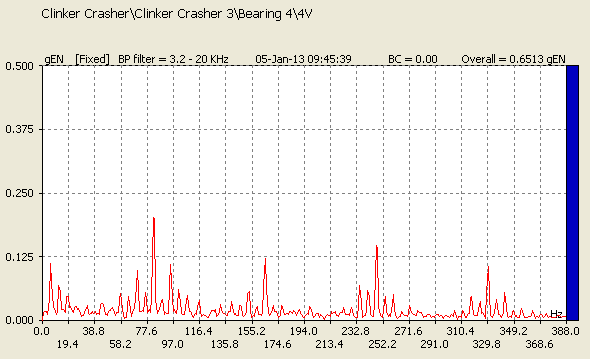
در طیف فرکانسی ارتعاشات، مؤلفه 83.5 Hz و هارمونیکهای متعدد آن مشاهده شدند. باندهای کناری مرتبط با سرعت دوران شفت نیز در اطراف این مؤلفهها وجود داشتند.
وجود هارمونیکهای متعدد BPFI و باندهای کناری 1×RPM نشان میداد محل خرابی روی یک جزء دوار، یعنی رینگ داخلی، قرار دارد. تحلیل Envelope نیز الگوی مشابهی را آشکار کرد.
دستاورد
مجموع شواهد حاصل از روند شاخصها، شکل موج، طیف فرکانسی و Envelope وجود خرابی در رینگ داخلی یاتاقان را تأیید کرد.
یاتاقان تا رسیدن به یک فرصت مناسب تعمیراتی تحت پایش ویژه باقی ماند. سپس تجهیز بهصورت برنامهریزیشده متوقف و یاتاقان دمونتاژ شد.
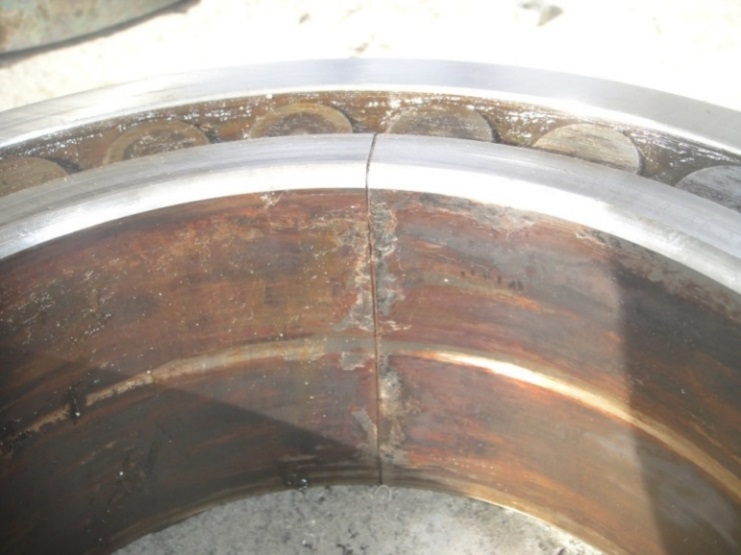
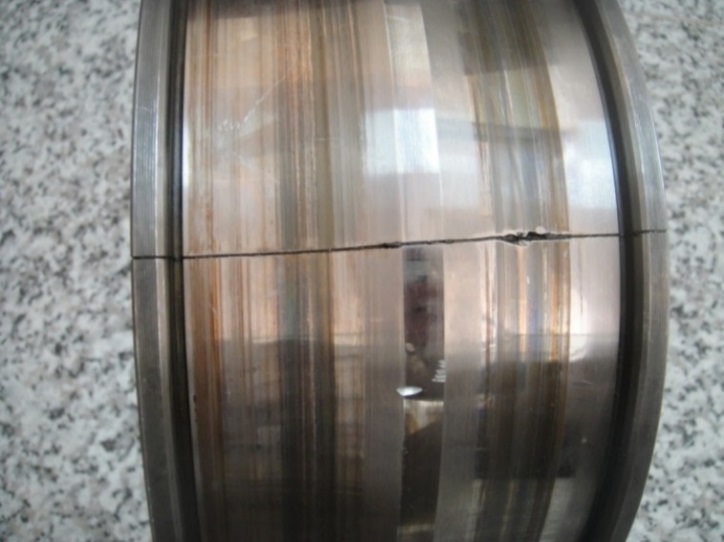
بازرسی فنی دو نوع آسیب را روی رینگ داخلی آشکار کرد:
- خوردگی و سایش سطح نشیمنگاه رینگ داخلی
- ایجاد ترک و شکست روی رینگ داخلی
نتیجه بازرسی با تشخیص حاصل از تحلیل ارتعاشات مطابقت داشت. خرابی پیش از تبدیلشدن به یک شکست ناگهانی شناسایی شد و امکان تعویض برنامهریزیشده یاتاقان فراهم آمد.
تحلیل ریشهای خرابی
پس از تعویض یاتاقان، الگوی آسیب براساس معیارهای طبقهبندی خرابی یاتاقانها بررسی شد. نتیجه نشان داد که خرابی از ترکیب خوردگی سطحی و ترک رینگ داخلی تشکیل شده است.
خوردگی سطحی معمولاً در اثر حرکت نسبی و لغزش بین سطوح فلزی ایجاد میشود. تنظیم نامناسب لقی، کیفیت نامناسب یاتاقان یا بوش مخروطی، بارهای نوسانی و ضربهای، روانکاری نامناسب، چرخش رینگ داخلی روی شفت و لغزش یاتاقان درون هوزینگ میتوانند در شکلگیری یا تشدید این وضعیت نقش داشته باشند.
با توجه به اینکه یاتاقان حدود ۲۸ هزار ساعت کار کرده بود، نصب نادرست اولیه بهعنوان علت اصلی خرابی ارزیابی نشد؛ زیرا مشکلات جدی نصب معمولاً در فاصله کوتاهتری پس از راهاندازی ظاهر میشوند.
محتملترین سناریو این بود که بارهای ضربهای ذاتی فرایند خردایش، بهمرور باعث ایجاد لقی و حرکت نسبی میان شفت، بوش و رینگ داخلی شدهاند. این حرکت ابتدا خوردگی سطحی یا Fretting را به وجود آورده و با ادامه کار تجهیز، زمینه تشکیل و گسترش ترک در رینگ داخلی را فراهم کرده است.
کیفیت یاتاقان و بوش مخروطی نیز بهعنوان عامل تسریعکننده خرابی در نظر گرفته شد. احتمال تأثیر شرایط روانکاری بر سرعت رشد آسیب نیز وجود داشت.
اقدامات پیشنهادی برای جلوگیری از تکرار خرابی
- استفاده از یاتاقان و بوش مخروطی باکیفیت از سازندگان معتبر
- کنترل دقیق تلرانسها و لقی هنگام نصب یاتاقان
- جلوگیری از حرکت نسبی رینگ داخلی، بوش و شفت
- تدوین برنامه روانکاری متناسب با بارهای ضربهای و دمای کاری تجهیز
- پایش مستمر Bearing Condition، Crest Factor و دمای یاتاقان
- کاهش فاصله اندازهگیریها پس از مشاهده نخستین روند افزایشی
- بررسی دورهای وضعیت شفت و نشیمنگاه یاتاقان از نظر Fretting و لقی
اشتراک تجربه
این نمونه موردی نشان داد که تشخیص خرابی، تنها مرحله نخست مدیریت سلامت تجهیز است. تحلیل ارتعاشات توانست آسیب رینگ داخلی یاتاقان را پیش از شکست ناگهانی شناسایی کند؛ اما تحلیل ریشهای مشخص کرد چه عواملی باعث ایجاد و رشد خرابی شدهاند.
- روند شاخصهای BC و Crest Factor شرایط غیرعادی را آشکار کرد.
- سیگنال زمانی، پالسهای ناشی از آسیب رینگ داخلی را نشان داد.
- طیف فرکانسی و Envelope مؤلفه BPFI در فرکانس ۸۳٫۵ هرتز را تأیید کردند.
- بازرسی فنی، خوردگی سطحی و ترک رینگ داخلی را آشکار کرد.
- تحلیل ریشهای، بارهای ضربهای، ایجاد لقی، حرکت نسبی اجزا و کیفیت بوش را بهعنوان عوامل مؤثر مشخص ساخت.
ترکیب پایش وضعیت با تحلیل ریشهای، علاوه بر جلوگیری از توقف ناگهانی، امکان اصلاح عوامل ایجادکننده خرابی و کاهش احتمال تکرار آن را فراهم میکند.
