
تشخیص خرابی دندههای گیربکس Ball Mill پیش از توقف خط تولید با تحلیل ارتعاشات
معرفی
مقایسه ارتعاشات دو گیربکس مشابه، نخستین نشانه وجود وضعیت غیرعادی را آشکار کرد. تحلیل شکل موج، فرکانسهای درگیری دنده و Envelope نشان داد دنده محور میانی و یاتاقان شماره ۵ آسیب دیدهاند؛ نتیجهای که پس از توقف برنامهریزیشده و بازرسی داخلی تأیید شد.
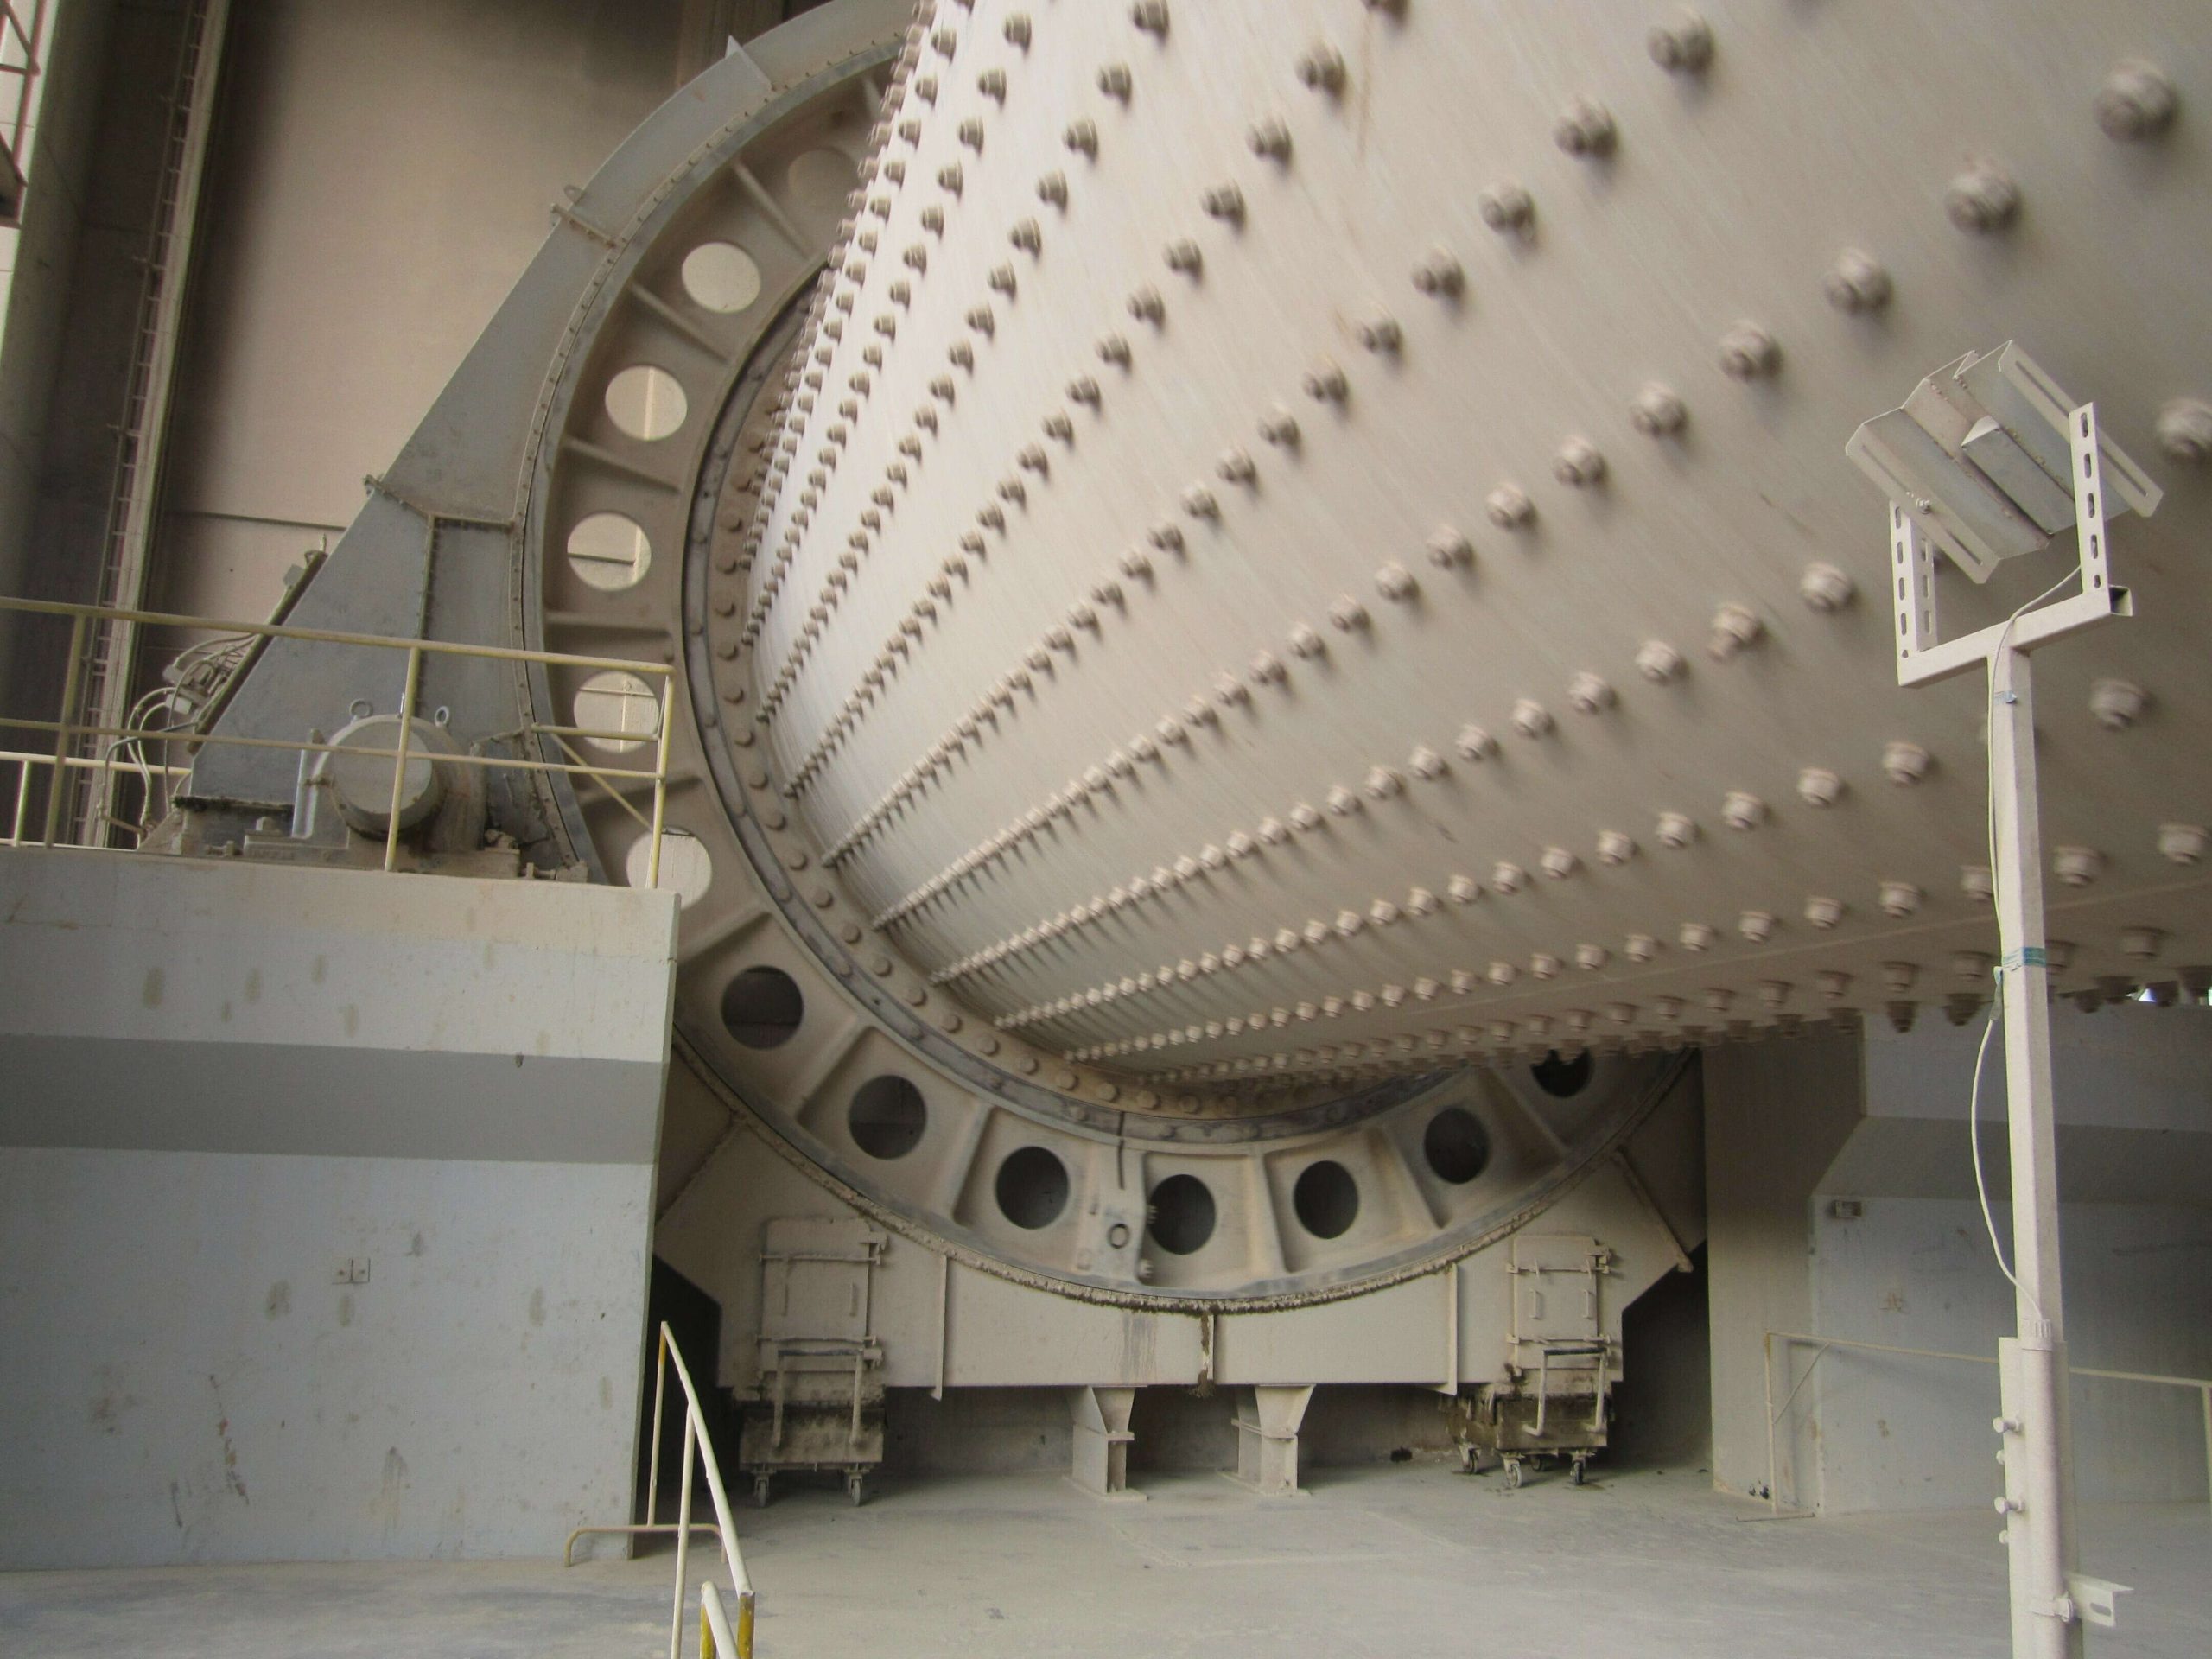
آسیای مواد خام یا Ball Mill یکی از تجهیزات اصلی فرایند تولید سیمان است. توقف این تجهیز میتواند خوراک کوره و پیوستگی تولید را تحت تأثیر قرار دهد؛ بنابراین تشخیص زودهنگام عیوب سیستم انتقال قدرت آن اهمیت بالایی دارد.
این تجهیز از دو سیستم محرک و گیربکس مشابه استفاده میکرد. همین ساختار موازی امکان مقایسه مستقیم رفتار ارتعاشی دو مجموعه را فراهم ساخت و کمک کرد تغییرات غیرعادی پیش از وقوع شکست کامل شناسایی شوند.
مشخصات تجهیز
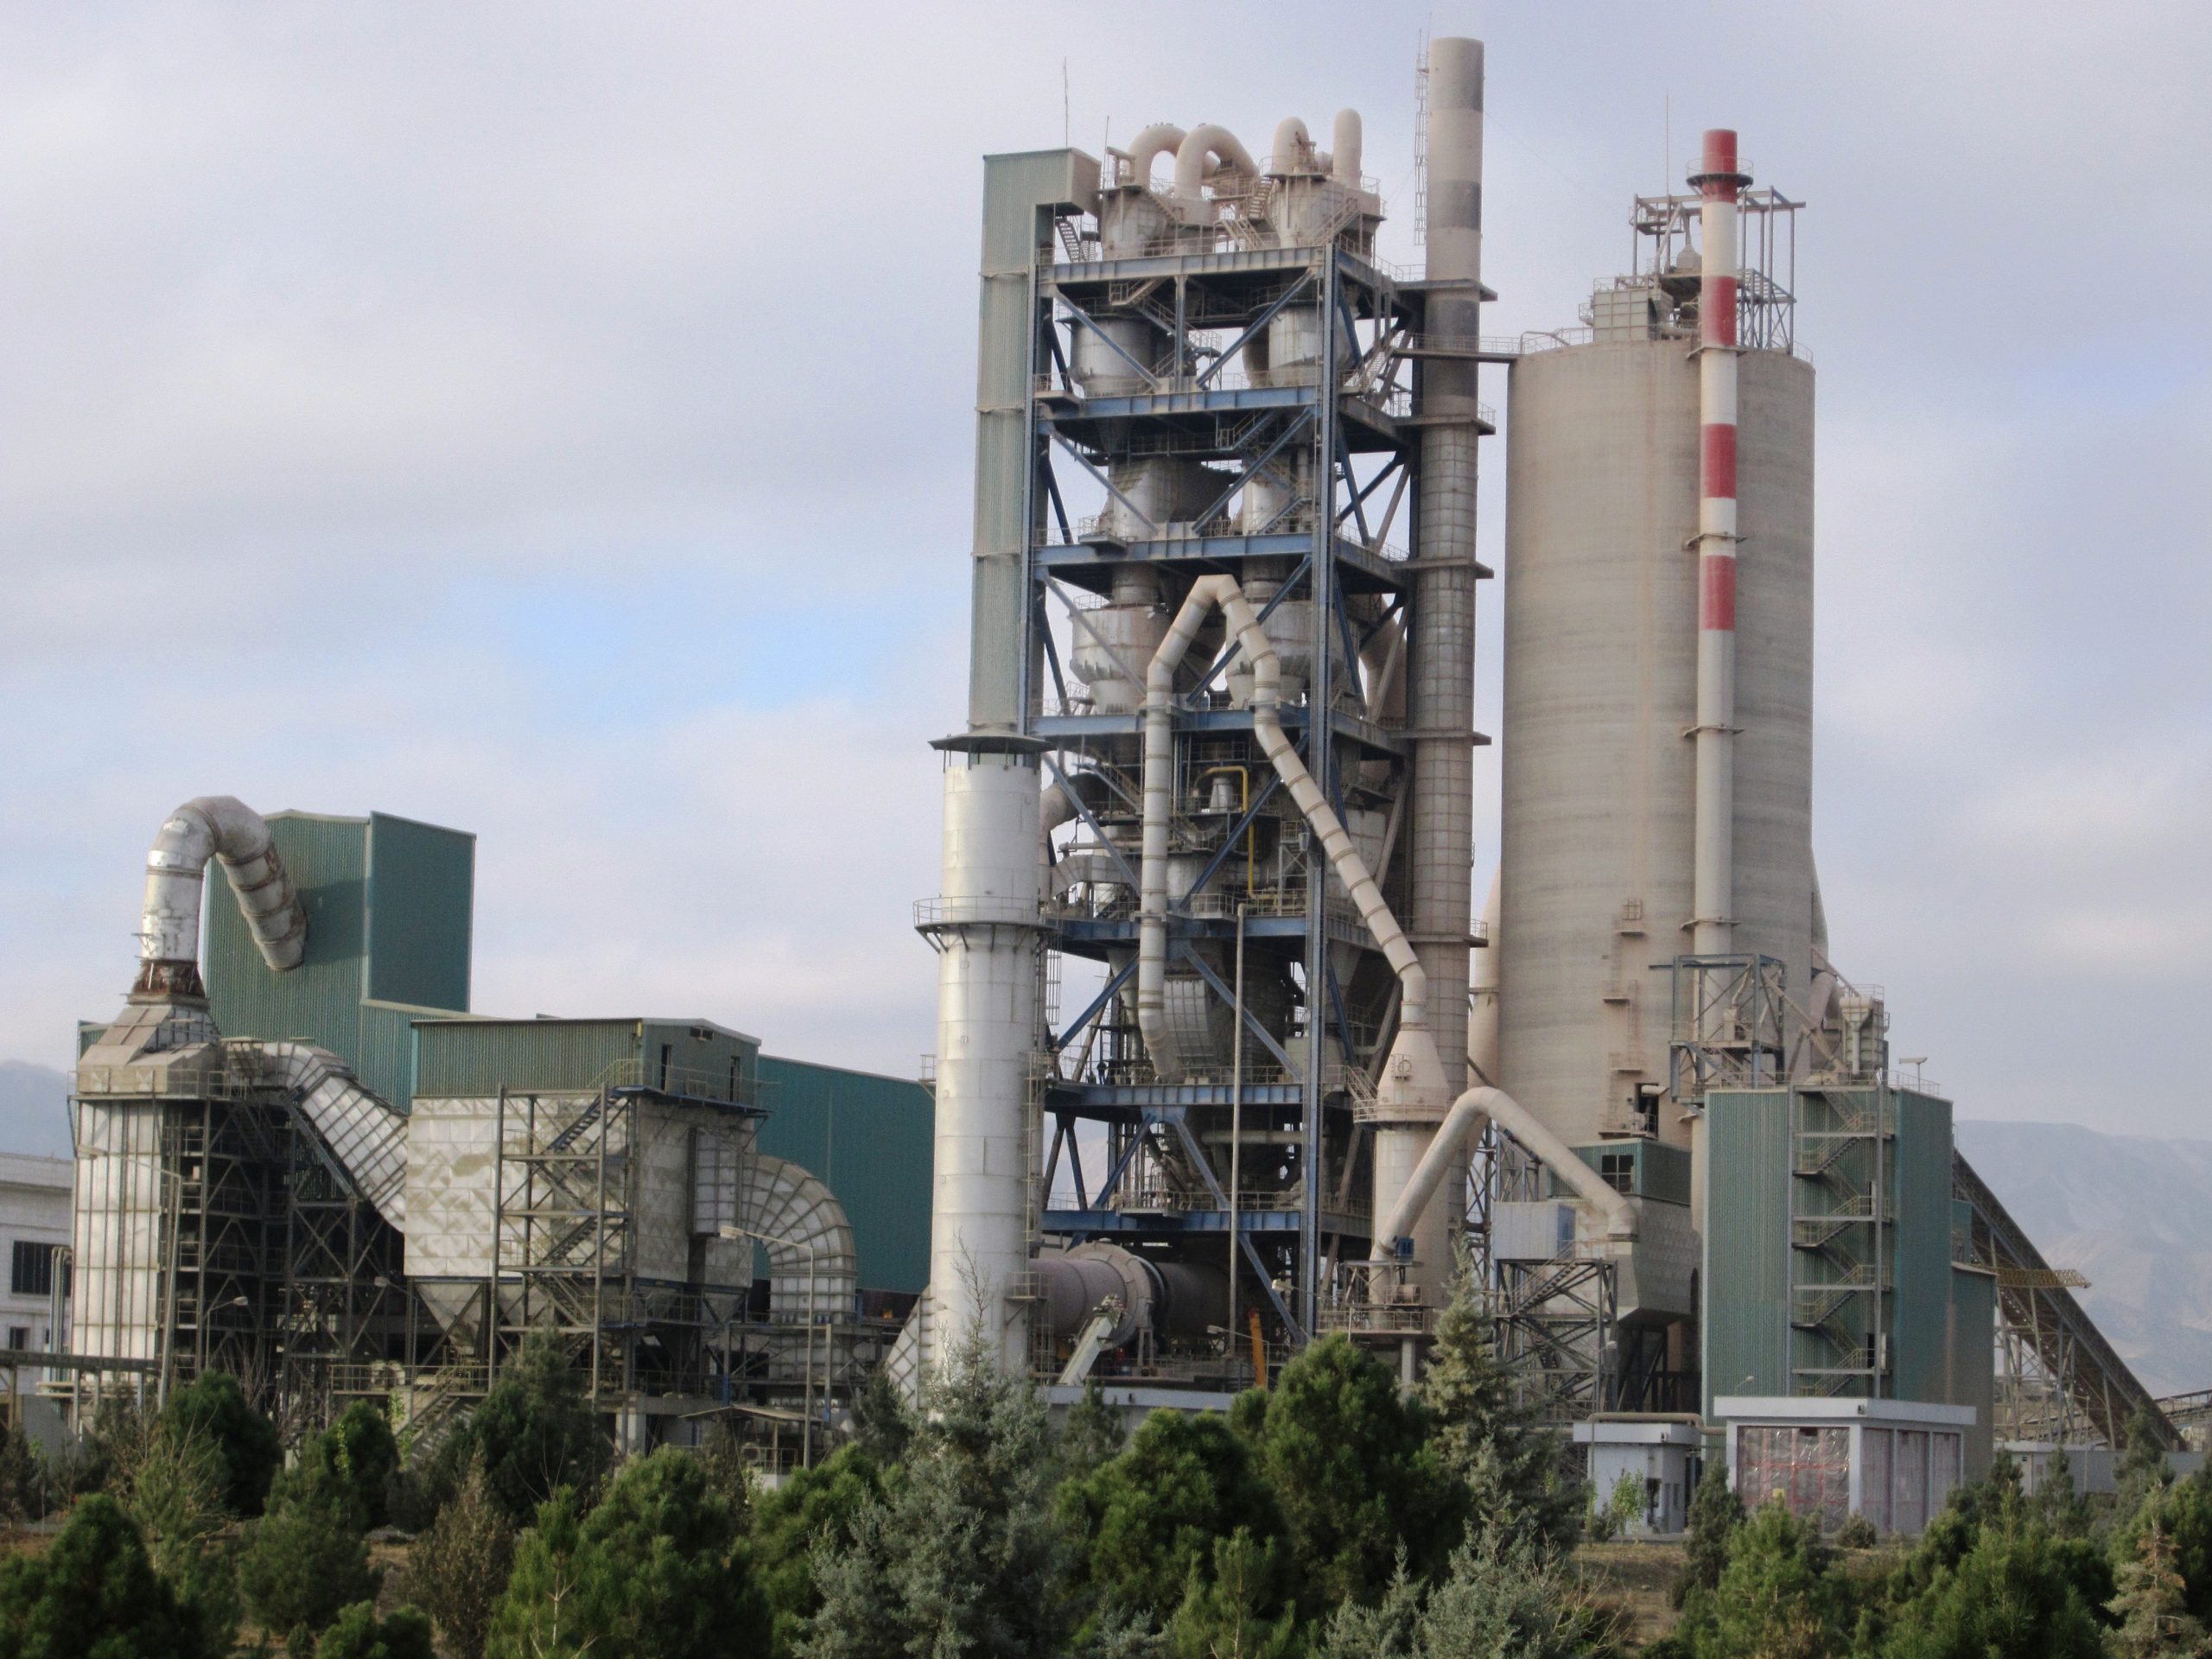
صنعت: سیمان
تجهیز: آسیای مواد خام Ball Mill
موتور: ABB AML 630 L 6 AB AC
توان موتور: 2750 kW
سرعت موتور: 993 RPM
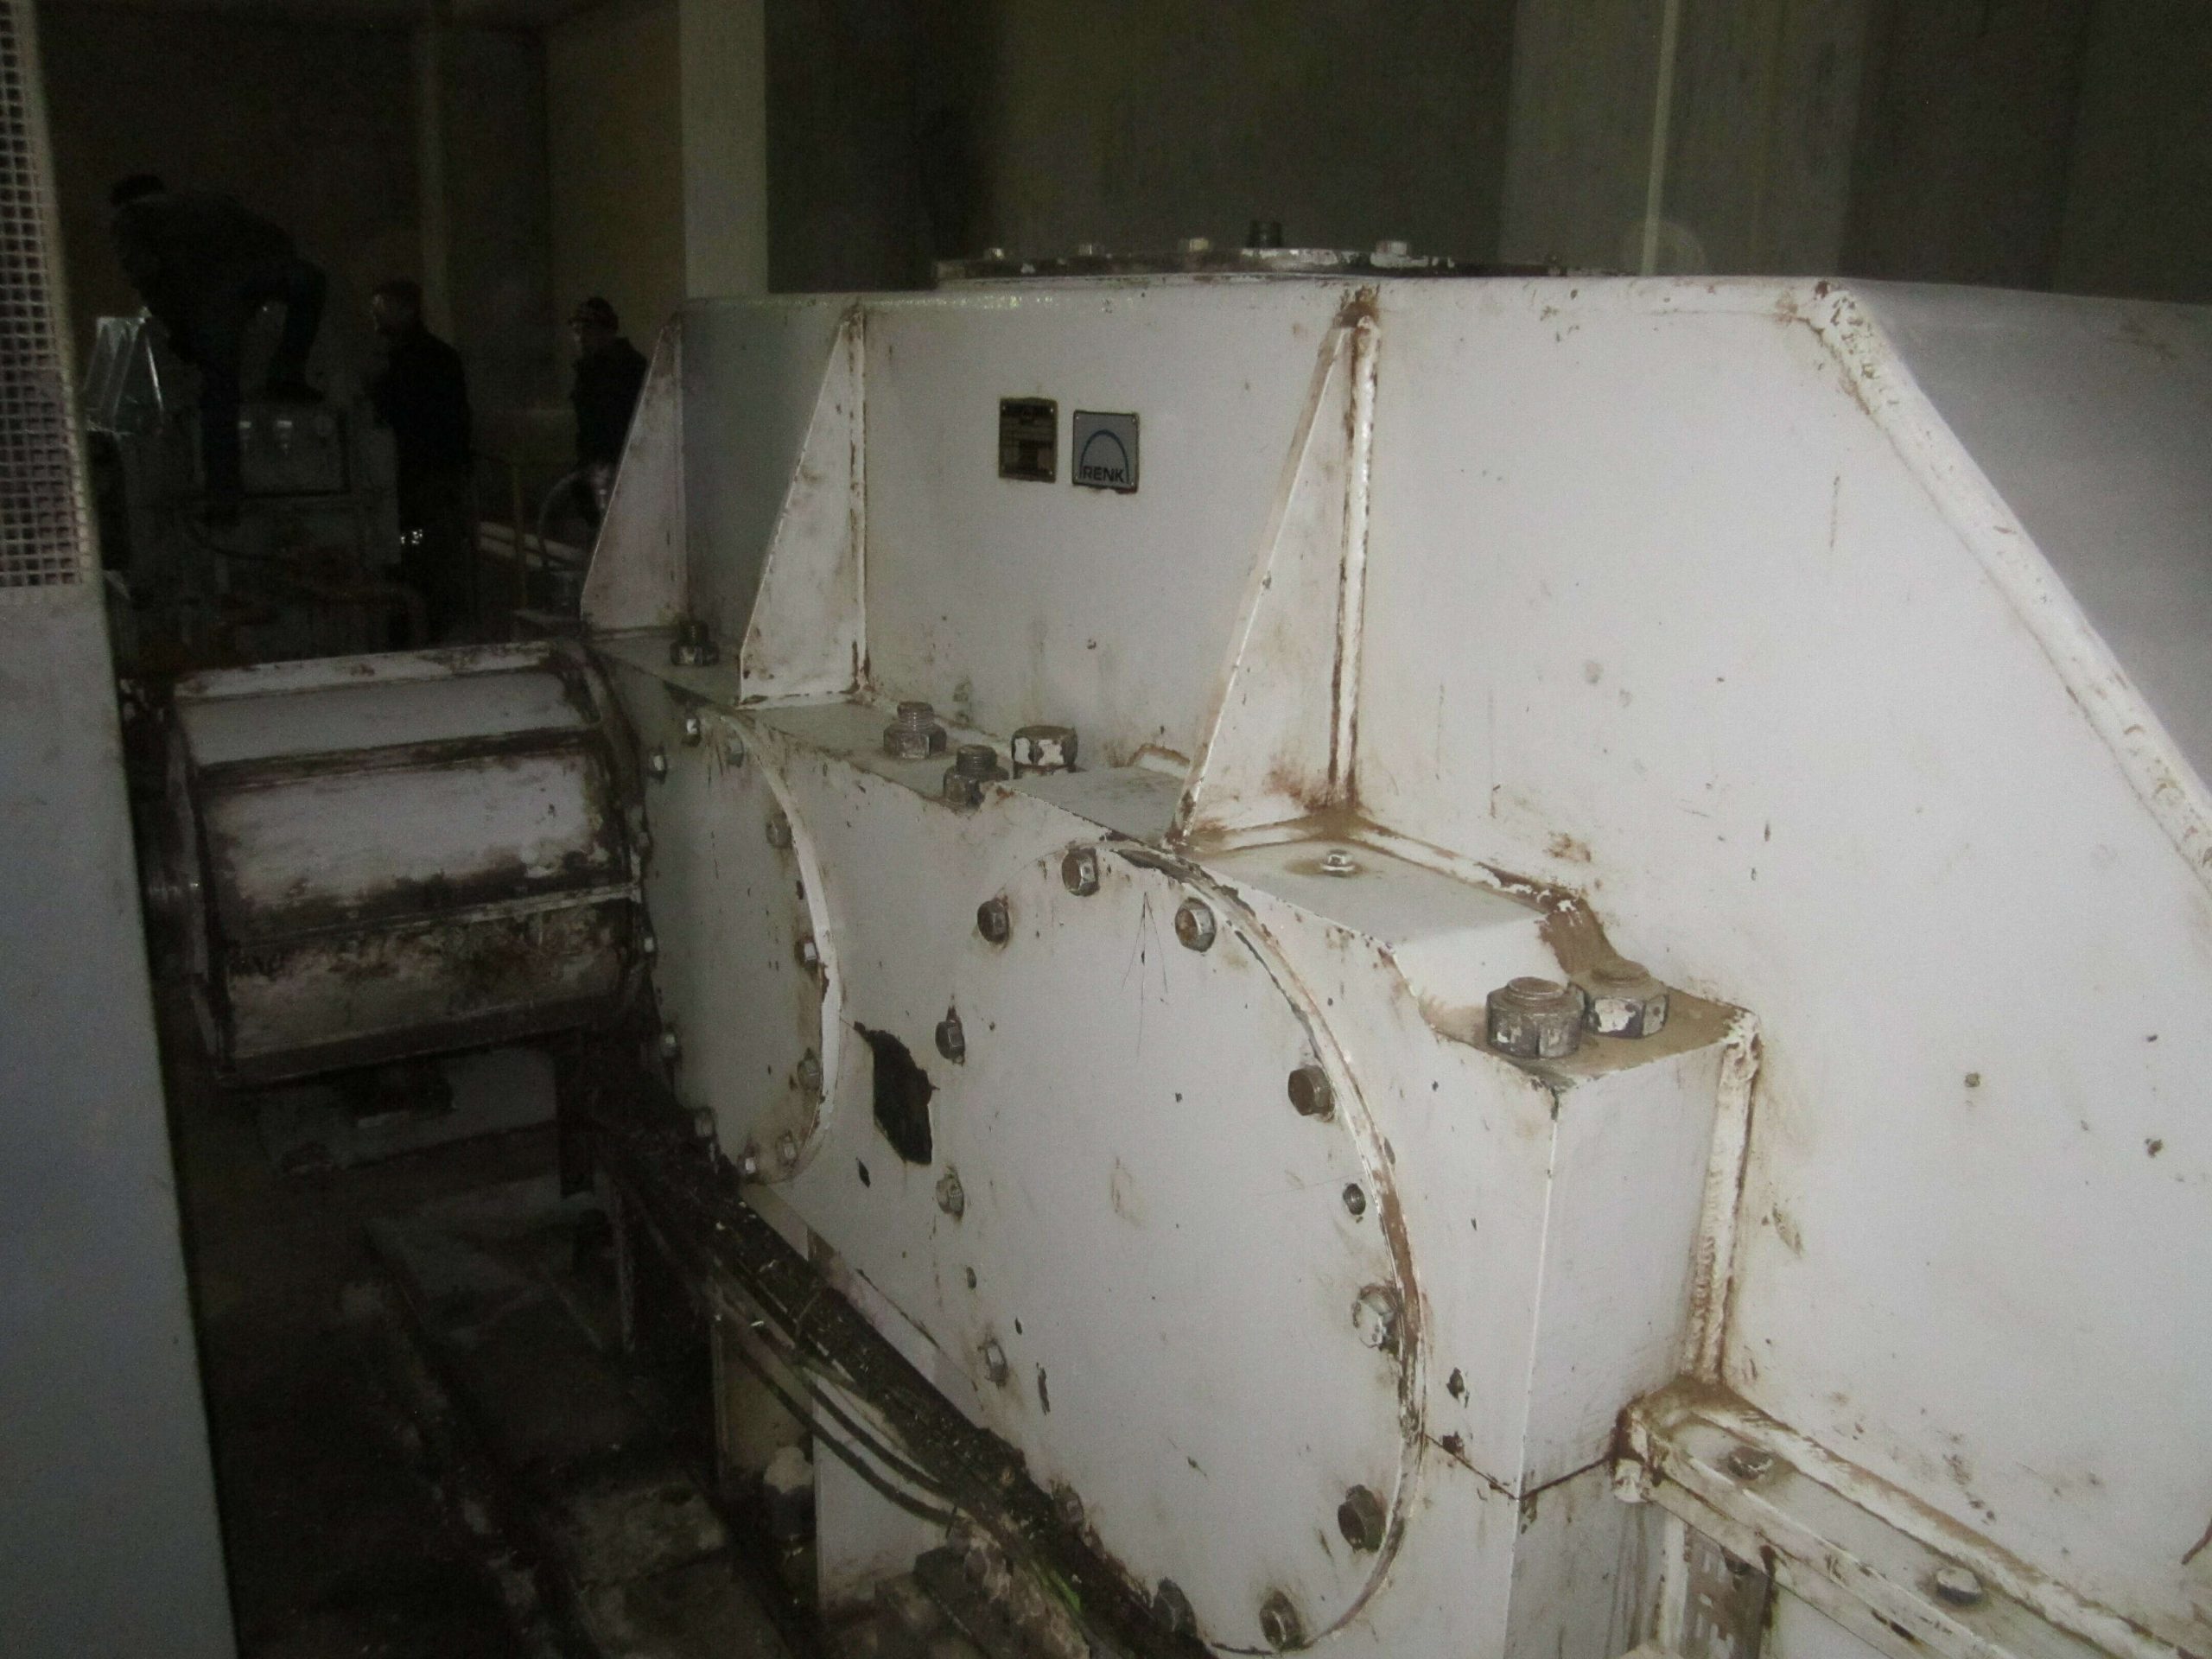
گیربکس: RENK BH 140
سرعت ورودی و خروجی: 993 / 83.53 RPM
نوع خرابی: شکست دنده محور میانی، آسیب سطحی سایر دندهها و خرابی رینگ داخلی یاتاقان شماره ۵
روش پایش: تحلیل ارتعاشات، شکل موج، طیف فرکانسی و Envelope
نتیجه: توقف برنامهریزیشده، تعویض قطعات آسیبدیده و کاهش محسوس ارتعاش
چالش
در برنامه پایش وضعیت، مقادیر کلی ارتعاش دو گیربکس مشابه با یکدیگر مقایسه شدند. سطح ارتعاش گیربکس شماره یک بهطور محسوسی بیشتر از گیربکس شماره دو بود و ارزیابی آن براساس الزامات ISO 10816-3 نیز شرایط غیرعادی مجموعه را نشان میداد.
افزایش مقدار کلی ارتعاش وجود مشکل را مشخص میکرد، اما برای تعیین نوع خرابی و شناسایی عضو آسیبدیده کافی نبود. چالش اصلی این بود که مشخص شود منشأ ارتعاش به کدام مرحله گیربکس، کدام دنده یا کدام یاتاقان مرتبط است.
- گیربکس شماره یک ارتعاش بیشتری نسبت به مجموعه مشابه داشت.
- مقدار کلی ارتعاش بهتنهایی محل و ماهیت خرابی را مشخص نمیکرد.
- توقف ناگهانی گیربکس میتوانست باعث توقف کامل آسیای مواد و اختلال در تولید شود.
راهکار
برای تفکیک منابع ارتعاش، دادههای نقاط مختلف گیربکس در حوزه زمان و فرکانس بررسی شدند. تحلیل بر شکل موج زمانی، فرکانسهای درگیری دنده، هارمونیکها، باندهای کناری و سیگنال Envelope متمرکز شد.
ساختار انتقال قدرت گیربکس دو فرکانس اصلی درگیری دنده داشت:
- GMF1 = 18 × 16.5 = 297 Hz مربوط به درگیری چرخدندههای مرحله ورودی
- GMF2 = 64 × 1.4 = 89 Hz مربوط به درگیری مرحله بعدی گیربکس
ارتباط میان این فرکانسها، هارمونیکها و باندهای کناری سرعت دوران، مبنای تشخیص موقعیت خرابی قرار گرفت.
بررسی شکل موج زمانی
در شکل موج نقطه شماره ۲، ضربههایی با فاصله زمانی منظم مشاهده شدند. تناوب ضربهها با یک دور گردش محور میانی تطابق داشت؛ بنابراین احتمال وجود آسیب موضعی روی یکی از اجزای نصبشده روی این محور تقویت شد.
تکرار ضربه در هر دور محور نشان میداد خرابی تنها یک افزایش عمومی ارتعاش نیست و با عبور یک ناحیه آسیبدیده از منطقه درگیری یا بارگذاری ارتباط دارد.
تحلیل فرکانسهای درگیری دنده
مرحله ورودی گیربکس
در طیف فرکانسی نقطه شماره ۲، مؤلفه 297 Hz با دامنه بالا، هارمونیکهای متعدد و باندهای کناری متناظر با 1×RPM مشاهده شد. این الگو وجود خرابی جدی در جفتدنده مرحله ورودی را نشان میداد.
افزایش دامنه فرکانس درگیری دنده بههمراه هارمونیکها معمولاً با تغییر شکل پروفیل دندانه، سایش، ترک یا شکست دنده ارتباط دارد. وجود باندهای کناری نیز نشان میداد شدت درگیری در هر دور محور مدوله میشود.
دنده محور میانی
در نقطه شماره ۴، مؤلفه 89 Hz و هارمونیکهای آن همراه با باندهای کناری متعدد در فاصله تقریبی 5 Hz دیده شدند. این الگو وضعیت بسیار نامناسب دنده ۱۸ دندانه محور میانی را مشخص کرد.
همزمانی شواهد شکل موج و طیف فرکانسی، احتمال آسیب جدی یا شکست بخشی از دنده محور میانی را به سطحی رساند که توقف برنامهریزیشده و بازرسی داخلی گیربکس ضروری شد.
بررسی Envelope و خرابی یاتاقان
تحلیل گیربکس تنها به چرخدندهها محدود نشد. در سیگنال Envelope یاتاقان شماره ۵، Crest Factor بالا و مؤلفه 21.3 Hz همراه با هارمونیکها و باندهای کناری سرعت دوران مشاهده شد.
فرکانس 21.3 Hz با فرکانس خرابی رینگ داخلی یاتاقان 23072 یا BPFI مطابقت داشت. این نتیجه نشان داد علاوه بر خرابی دندهها، رینگ داخلی یاتاقان شماره ۵ نیز آسیب دیده است.
دستاورد
براساس مجموع شواهد، تجهیز در یک فرصت تعمیراتی مناسب متوقف و گیربکس باز شد. بازرسی داخلی موارد زیر را تأیید کرد:
- شکست دنده محور میانی
- آسیب داخلی یاتاقان شماره ۵
- وجود آسیب سطحی روی سایر چرخدندههای درگیر
نتیجه بازرسی با تشخیص حاصل از تحلیل ارتعاشات تطابق داشت. قطعات آسیبدیده پیش از تبدیلشدن خرابی به یک شکست گستردهتر تعویض شدند.
پس از انجام اقدام اصلاحی، دامنه ارتعاش از حدود 3.9 mm/s به محدوده تقریبی 0.9 mm/s کاهش یافت. این تغییر، اثربخشی تعمیرات و حذف منبع اصلی ارتعاش را تأیید کرد.
- خرابی دنده محور میانی پیش از توقف ناگهانی شناسایی شد.
- آسیب همزمان یاتاقان شماره ۵ نیز در مرحله تشخیص آشکار شد.
- توقف و تعویض قطعات بهصورت برنامهریزیشده انجام شد.
- سطح ارتعاش پس از تعمیر بیش از ۷۰ درصد کاهش یافت.
اشتراک تجربه
این نمونه موردی نشان داد که مقایسه ماشینهای مشابه و بررسی همزمان دادهها در حوزه زمان و فرکانس، برای تشخیص خرابی گیربکس بسیار مؤثر است. مقدار کلی ارتعاش تنها وجود شرایط غیرعادی را نشان داد؛ اما شکل موج، فرکانسهای درگیری دنده، باندهای کناری و Envelope محل و نوع خرابی را مشخص کردند.
- مقایسه دو گیربکس مشابه، اختلاف رفتاری مجموعه معیوب را آشکار کرد.
- ضربههای تکرارشونده در هر دور محور، آسیب موضعی محور میانی را نشان دادند.
- GMF1 و GMF2 محل خرابی دندهها را تفکیک کردند.
- Envelope خرابی رینگ داخلی یاتاقان شماره ۵ را مشخص کرد.
- بازرسی فنی و کاهش ارتعاش پس از تعمیر، صحت تشخیص را تأیید کردند.
ترکیب تحلیل انسانی، شناخت ساختار گیربکس و تفسیر چندلایه سیگنالها، امکان برنامهریزی تعمیرات پیش از توقف ناگهانی خط تولید را فراهم کرد.
